


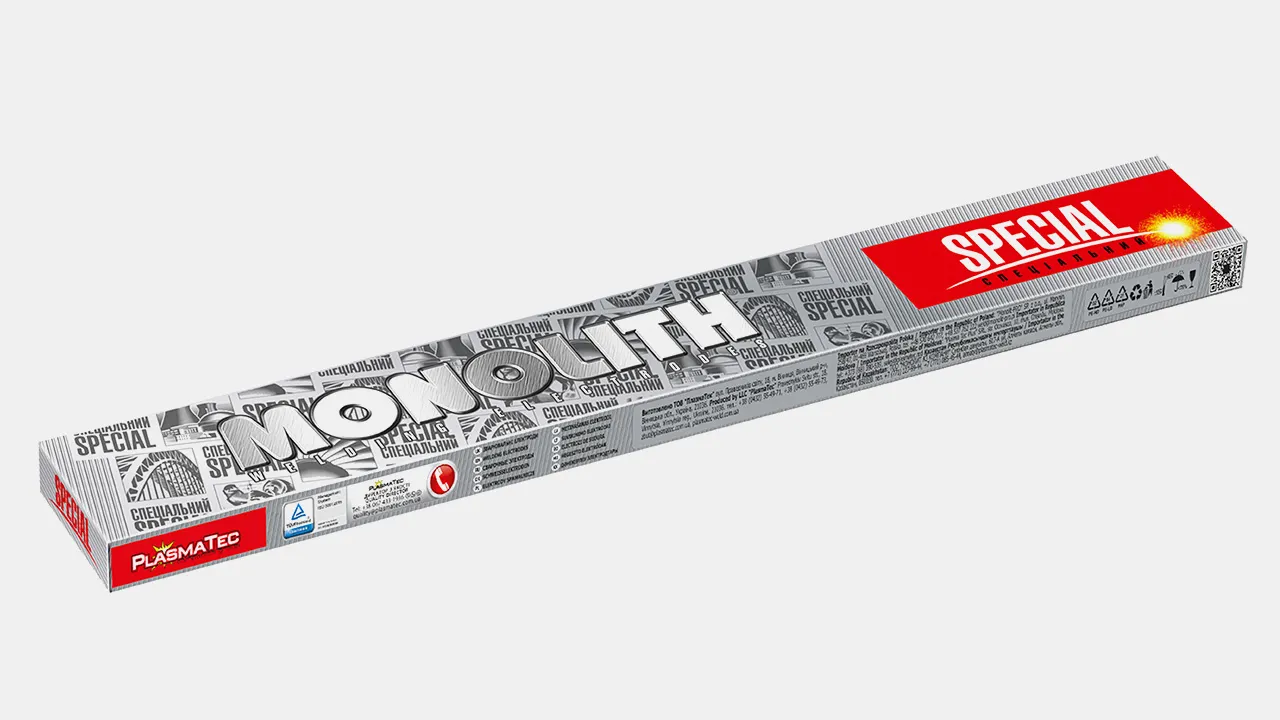
Електроди зварювальні Моноліт ЦЧ-4 3.0 мм 1 кг
750 грн

Безкоштовна доставки при сумі замовлення від 5000 грн

Турботливо комплектуємо та перевіряємо ваше замовлення

Гарантоване повернення коштів протягом 30 днів

Безпечна оплата через перевірені системи
Опис
Електроди ЦЧ-4 призначенні для холодного зварювання конструкцій з високоміцного чавуну з кулястим графітом і сірого чавуну з
пластинчастим графітом, а також їх з'єднання зі сталлю. Електроди
можуть використовуватися для зварювання пошкоджених деталей
і зварювання дефектів у виливках з високоміцного і сірого чавуну
і попереднього наплавлення перших одного-двох шарів на зношених чавунних деталях під наступне наплавлення спеціальними
електродами. УМОВИ ВИКОРИСТАННЯ процес зварювання слід проводити тільки на чистих, не масляних
та не іржавих поверхнях (перед зварюванням слід відшліфувати
місце з'єднання)
зварювання виконують короткими валиками довжиною 25…35
мм з охолодженням кожного валика на повітрі до 60 °С і проковуванням кожної ділянки шва легкими ударами молотка
при зварюванні ковкого і високоміцного чавуну довжина валика
може бути збільшена до 80…100 мм
при високій напрузі холостого ходу трансформатора, не менше
50 В та короткій довжині зварювальних кабелів можливе зварювання змінним струмом. ОСОБЛИВІ ВЛАСТИВОСТІ електроди характеризуються хорошими зварювально-технологічними властивостями, а саме: легким запаленням і стабільним горінням дуги, малими втратами металу від розбризкування, хорошим формуванням металу шва при зварюванні в нижньому положенні в метал шва, зварений даними електродами, вводиться сильний карбідоутворювач – ванадій, утворені карбіди даного елемента не розчиняються у залізі, а мають форму дрібнодисперсних нетвердих включень, металева ж основа при цьому виявляється зневуглецьованою і досить пластичною коефіцієнт наплавлення: 0,15…0,20 г/А•хв витрати електродів на 1 кг наплавленого металу: 1,4…1,6 кг
ПАКУВАЛЬНІ ДАНІ
ПАКУВАЛЬНІ ДАНІ
| Діаметр, мм | Довжина, мм | Кількість електродів в упаковці, шт. | Вага пачки, кг |
|---|---|---|---|
| 3.0 | 350 | 29…31 | 1.0 |
| 4.0 | 450 | 14 | 1.0 |
Будьте першим, хто це зробить!