


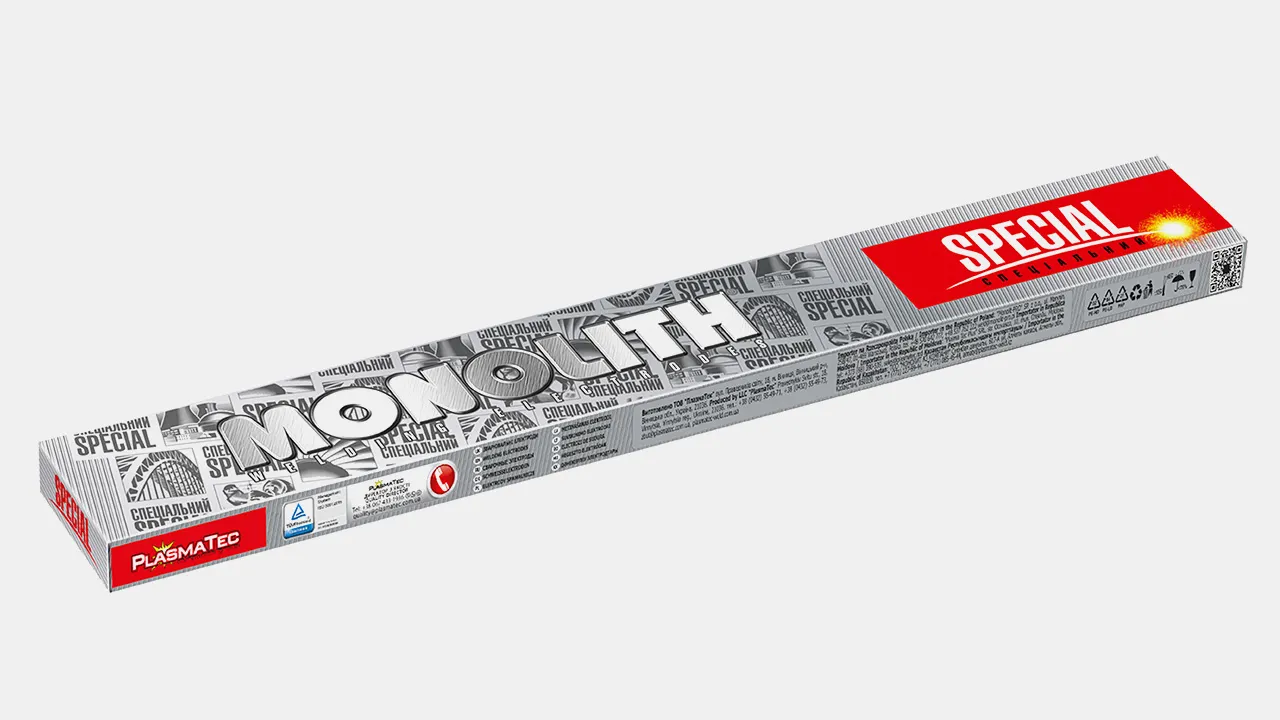
Електроди зварювальні Monolith НР-70 Плазма 3.0 мм 1 кг
156 грн

Безкоштовна доставки при сумі замовлення від 5000 грн

Турботливо комплектуємо та перевіряємо ваше замовлення

Гарантоване повернення коштів протягом 30 днів

Безпечна оплата через перевірені системи
Опис
Електроди НР-70 Плазма призначені для наплавлення деталей, що
працюють в умовах інтенсивного ударного навантаження і тертя
металу об метал (зношення залізничних хрестовин, кінців рейок,
автозчеплення, осей, валів). УМОВИ ВИКОРИСТАННЯ перед наплавленням необхідно очистити зварювану деталь від
забруднень, іржі, маслаv
не рекомендується (з метою уникнення викришування) проводити наплавлення сталевих деталей більш ніж в два шари, чавунних
- в один шар
при великому зносі деталі нижні шари слід наплавляти іншими
електродами, вибір яких залежить від складу основного металу
для вуглецевих низьколегованих сталей попередній шар можна
наплавити електродами Моноліт РЦ, АНО-36, для сталей легованих
марганцем – електродами УОНИ 13/55 Плазма ОСОБЛИВІ ВЛАСТИВОСТІ наплавлений електродами метал має гарну зносостійкість і задовільний опір ударам
стабільність властивостей досягається за дотримання постійних
умов наплавлення
коефіцієнт наплавлення: 0,15…0,16 г/А•хв
витрати електродів на 1 кг наплавленого металу: 1,5…1,6 кг.
ПАКУВАЛЬНІ ДАНІ
ПАКУВАЛЬНІ ДАНІ
| Діаметр, мм | Довжина, мм | Кількість електродів в упаковці, шт. | Вага пачки, кг |
|---|---|---|---|
| 3.0 | 350 | 33…35 | 1.0 |
| 4.0 | 450 | 15…17 | 1.0 |
Будьте першим, хто це зробить!