


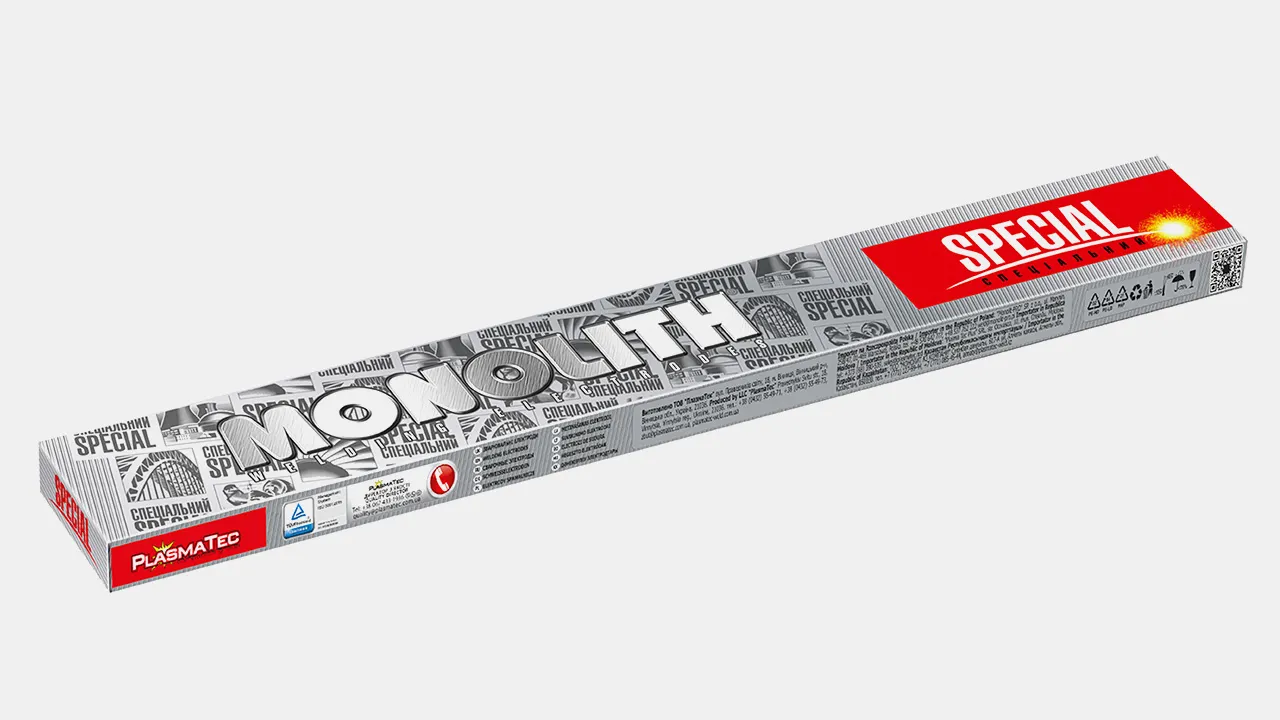
Електроди зварювальні Monolith Т-620 4.0 мм 1 кг
234 грн

Безкоштовна доставки при сумі замовлення від 5000 грн

Турботливо комплектуємо та перевіряємо ваше замовлення

Гарантоване повернення коштів протягом 30 днів

Безпечна оплата через перевірені системи
Опис
Електроди Т-620 призначені для наплавлення деталей, що працюють в умовах переважно абразивного зношування з помірними
ударними навантаженнями. Використовуються для наплавлення
щік дробарок, бандажів валкових дробарок, била молоткових дробарок і млинів для розмелювання вугілля, зубів ковша роторного
екскаватора, ріжучих зубів, робочих деталей брикетних пресів, відбійних листів, лопастей димососів. Наплавлені електродами перераховані деталі мають відмінні зносостійкі експлуатаційні характеристики та показники міцності. УМОВИ ВИКОРИСТАННЯ перед наплавленням необхідно очистити поверхню від забруднень, іржі та мастила
при великому зносі деталі нижні шари слід наплавляти іншими
електродами, вибір яких залежить від складу основного металу,
для вуглецевих низьколегованих сталей попередній шар можна
наплавити електродами Моноліт РЦ, АНО-36, для сталей легованих
марганцем – електродами УОНИ 13/55 Плазма
наявність поперечних мікротріщин не є дефектом, а показником
високої твердості наплавлення
для забезпечення кращої тріщиностійкості наплавленого металу
рекомендується попередній підігрів основного металу ОСОБЛИВІ ВЛАСТИВОСТІ електроди Т-620 краще застосовувати для наплавлення швидкозношуваних поверхонь, що працюють в умовах зношування абразивними матеріалами, а також там, де потрібна підвищена твердість
висока твердість металу, наплавленого цими електродами, досягається в результаті введення до складу покриття особливих легуючих елементів
коефіцієнт наплавлення: 0,18…0,23 г/А•хв
витрати електродів на 1 кг наплавленого металу: 1,2…1,5 кг
ПАКУВАЛЬНІ ДАНІ
ПАКУВАЛЬНІ ДАНІ
| Діаметр, мм | Довжина, мм | Кількість електродів в упаковці, шт. | Вага пачки, кг |
|---|---|---|---|
| 4.0 | 450 | 10…11 | 1.0 |
| 5.0 | 450 | 6 | 0,9 |
Будьте першим, хто це зробить!