


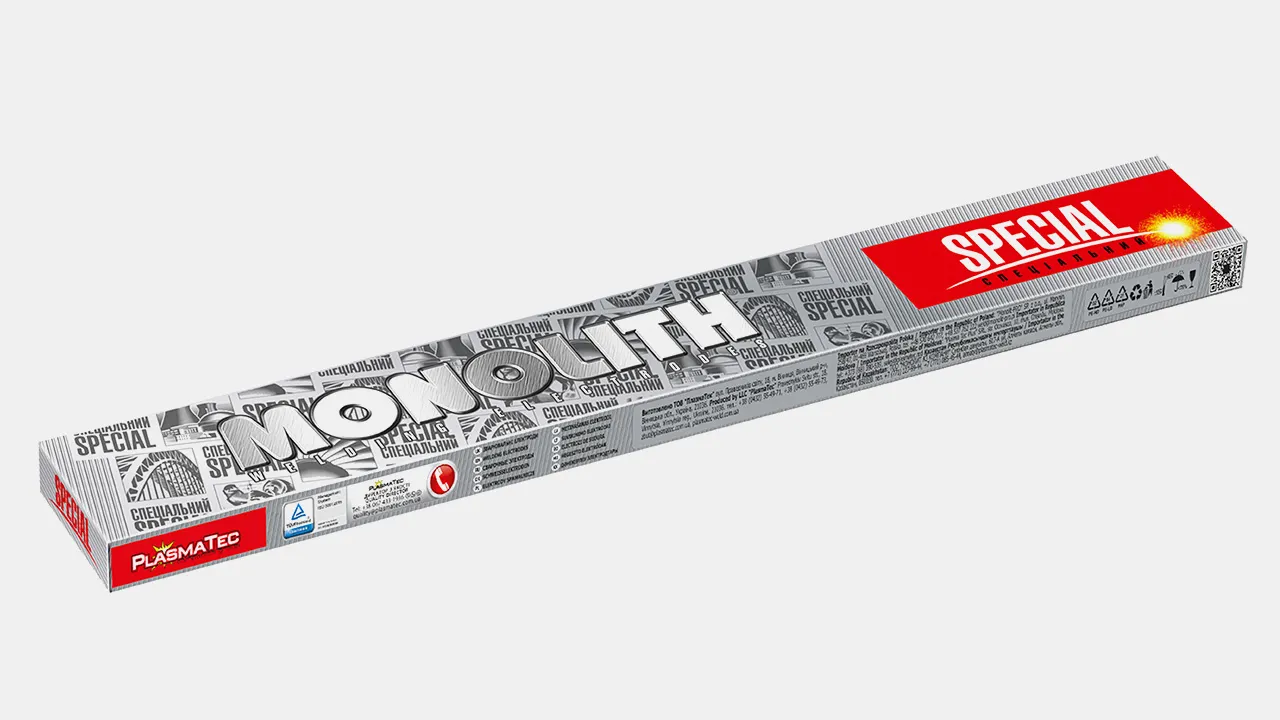
Електроди зварювальні Моноліт ЦУ-5 Плазма 2.5 мм 1 кг
102 ₴

Безкоштовна доставки при сумі замовлення від 5000 грн

Турботливо комплектуємо та перевіряємо ваше замовлення

Гарантоване повернення коштів протягом 30 днів

Безпечна оплата через перевірені системи
Описание
Для зварювання елементів поверхонь нагріву котлоагрегатів, а
також кореневих шарів швів, стиків товстостінних трубопроводів з
вуглецевих і низьколегованих кремнієвомарганцевих сталей з тимчасовим опором не нижче 490 МПа, що працюють при температурі
до 400 °С. УМОВИ ВИКОРИСТАННЯ зварювання проводити постійним струмом зворотної полярності, (+) на електроді, без попереднього підігріву і наступної термообробки тільки на короткій довжині дуги по зачищеним кромкам ОСОБЛИВІ ВЛАСТИВОСТІ забезпечують високу стійкість металу шва до утворення пор при подовженні дуги, дозволяють виконувати зварювання кореневого шва товстостінних труб з великим зазором зварювання виконувати короткою дугою, зачистивши кромки перед зварюванням коефіцієнт наплавлення: 0,13…0,16 г/А•хв витрати електродів на 1 кг наплавленого металу: 1,4…1,5 кг
ПАКУВАЛЬНІ ДАНІ
ПАКУВАЛЬНІ ДАНІ
| Діаметр, мм | Довжина, мм | Кількість електродів в упаковці, шт. | Вага пачки, кг |
|---|---|---|---|
| 2.5 | 300 | 110…114 | 1.0 |
Еще не добавлено ни одного отзыва.
Будьте первым, кто это сделает!